
TECHNOLOGY / MATERIAL

インゴット削り出しとは
ZENITHのパターヘッドは、数kgあるステンレスのインゴットから削り出して製作します。
加工前の重量はすべて4kgで固定されているわけではなく、ヘッド形状やモデルによって異なります。
標準的なモデルでは約4kgの材料を使用しますが、形状によっては5kgを超えるインゴットから加工を始める場合もあります。
そこから大部分を削り落とし、最終的に約340g〜370g前後のパターヘッドへと仕上げていきます。
完成ヘッドの重量
ZENITHの完成ヘッド重量は、モデルごとに基準を設定しています。
ピンタイプ:約350g
マレット:約360g
ワイドピン:約360g
ブレードピン:約350g
ネオマレット:約360g
基本的にはこの重量を基準に設計しますが、フィッティング結果や仕様によって最終重量を調整する場合があります。
完成重量は単なる数値ではなく、ストロークのテンポや振りやすさ、距離感にも関わる重要な要素として設定しています。
完成までの実際の除去率
約4kgのインゴットから、完成重量約340g〜370gのヘッドを削り出す場合、重量ベースで約91%前後を削り落とすことになります。
さらに、5kgを超える材料を使用するモデルでは、除去率が約93%前後になる場合もあります。
つまり、ZENITHのパターヘッドは、素材の大部分を取り除きながら、必要な部分だけを高い精度で残して形づくられています。
「9割以上を削り落とす」という表現は、ZENITHの削り出し工程を端的に表す数字です。

なぜ大きな塊から削るのか
インゴットから始める最大の理由は、ネックを含めた一体成形です。ネックは細く複雑にカーブしており、必要形状に近い棒材や板材ではその形状を内包できません。より大きな塊から周囲を削り落とすことで、継ぎ目のない構造を実現しています。また、フランジやトゥの丸みなど有機的な曲面を作るには、最終形状を大きく上回る体積が必要です。さらに、大きなインゴットの内部は圧延による組織が均一で密度のムラが少なく、端に近い部分を避けて質の良い中心部を使うことで、狙った特性を安定して引き出せます。近い形状の素材から始めると、この一体構造・複雑形状・組織の均一性という3条件を同時に満たせないため、あえて大きな塊からの削り出しを選択しています。
削り落とす9割は何になるか
加工によって削り落とされた金属の多くは、キリコ(切粉)や端材として排出されます。
ZENITHでは、これらを単なる廃棄物として扱うのではなく、素材ごとに回収し、金属資源として再資源化しています。
約4〜5kgのインゴットから完成ヘッドに残るのは約340〜370g前後ですが、削り落とした金属も資源として循環させています。
削り出しで得られる精度
ZENITHの削り出し精度は、重量面で明確な基準を持っています。ヘッド重量は設計値に対して±1.5g以内に収める管理を行っており、これは一体削り出しという製法だからこそ実現できる水準です。溶接でパーツを継ぎ足す構造と異なり、単一のインゴットから削り出すことで、重量のばらつきが積み重なりにくく、狭い誤差範囲を安定して維持できます。重量面での±1.5gという基準は、フィッティングで導き出したライ角・ロフト・素材の組み合わせが、実際のヘッドにそのまま再現されることの裏付けとなり、打感やスイングバランスの一貫性を支える実務的な精度指標として機能しています。
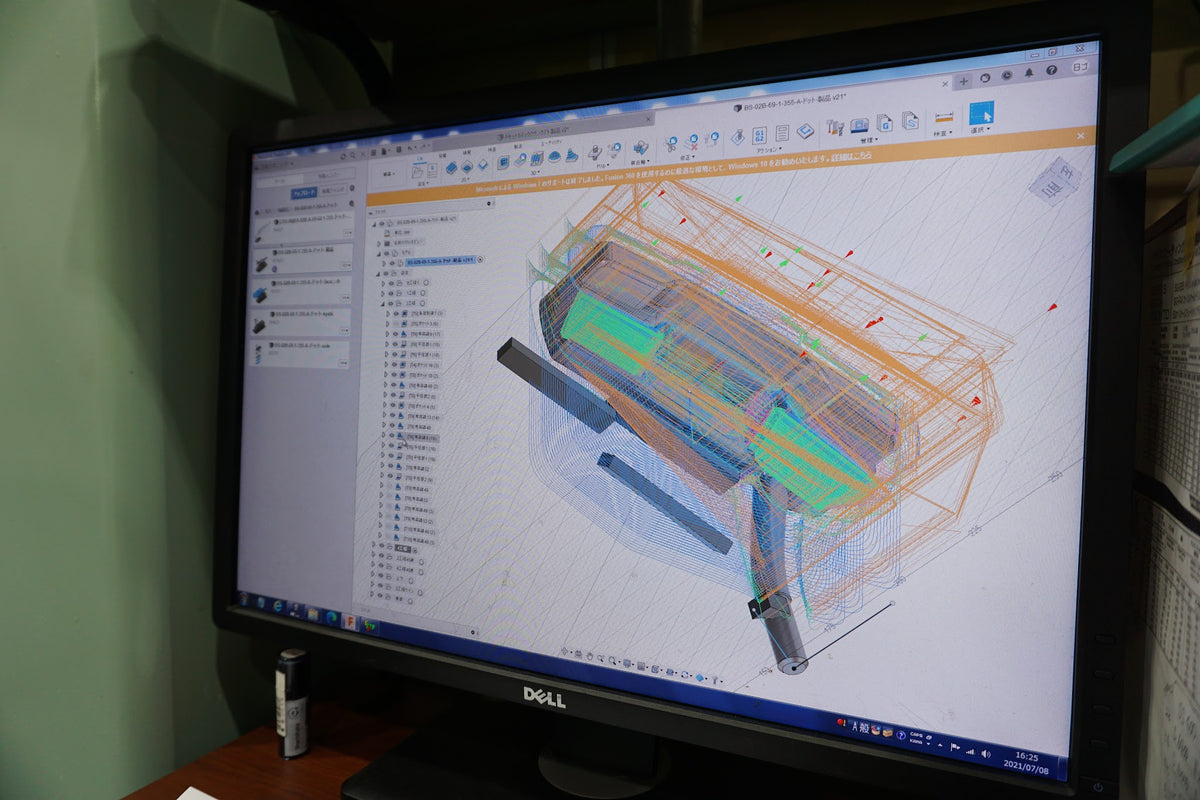
デザイン・設計の自由度
大きなインゴットから削り出すことで、ZENITHは完成形に近い素材の制約を受けず、ヘッド全体を一つの設計として自由に構成できます。
重量をどこに残すか、どこを削るかによって重量配分を調整できるほか、ヘッド形状、ネックの位置やつながり、ソール形状なども設計データに基づいて細かく決めることができます。
特にネックまで一体で削り出すことで、ヘッドとネックを別工程で考える必要がなく、一本のパター全体を連続した形状として設計できることも大きな特徴です。
大きな塊から必要な部分だけを残すという製法が、ZENITHの高い設計自由度を支えています。
失敗できない工程
削り出し加工は、工程が進むほど修正できる余地が少なくなります。
特に、ネック周辺の加工、最終寸法の仕上げ、フェースミーリングなどは、わずかなズレや加工ミスが完成精度に直結する工程です。
加工後半で不具合が起きた場合、それまで数時間をかけて削り出したヘッドを修正できず、新しいインゴットから加工をやり直すこともあります。
一本を最後まで狙った精度で仕上げるためには、工作機械の性能だけでなく、工程設計、工具管理、加工条件を見極める技術者の経験が欠かせません。
環境・資源
ステンレスなどの切粉は、鋼種ごとに選別された後、付着した切削油を除去し、プレスで圧縮して扱いやすい塊状にまとめられます。その後、電気炉等で再溶解され、新たなステンレスのインゴットとして再生されるのが一般的な流れです。クロム・ニッケルという希少な合金元素を含むため資源価値が高く、リサイクル率の高い金属として扱われ、再び棒材・板材として市場に戻ります。ZENITHのように歩留まりが低い削り出し製法では、この切粉のリサイクル体制が、実質的なコストや環境負荷を左右する重要な要素になっていると考えます。